
ตู้พ่นสีแบบแมนนวลเป็นสถานีพ่นสีขนาดเล็กและประหยัด ออกแบบมาเพื่อการพ่นสีแบบแมนนวล ติดตั้งระบบกรองละอองสีและระบบไอเสียที่มีประสิทธิภาพ ช่วยให้มั่นใจได้ถึงอากาศที่สะอาดและการผลิตที่เป็นมิตรต่อสิ่งแวดล...
See Details
การคุ้มครองสิ่งแวดล้อมของ Yueze นำเสนอโซลูชันการรักษาพื้นผิวทางอุตสาหกรรมที่เป็นไปตามข้อกำหนดแบบครบวงจรด้วยเทคโนโลยีระดับมืออาชีพและงานฝีมืออันวิจิตรบรรจง
 รับคำถาม
2026-09-04
ใช้มือของคุณเดินไปตามโครงของรถแทรกเตอร์ที่ได้รับการดูแลอย่างดีหรือตู้ไฟฟ้ากลางแจ้งหลังจากต้องเผชิญกับแสงแดด ฝน และเกลือบนถนนมานานหลายปี พื้นผิวยังคงเรียบเนียน หนา และยังคงสภาพเดิมอย่างเหนียวแน่น ความทนทานนั้นไม่ค่อยได้มาจากสีของเหลว มันมาจากการเคลือบด้วยสีฝุ่น และคำตอบสั้นๆ เกี่ยวกับวิธีการทำงานก็คือ ผงแห้งที่บดละเอียดจะได้รับประจุไฟฟ้าสถิต ชิ้นส่วนโลหะที่ต่อสายดินจะดึงอนุภาคที่มีประจุลงบนพื้นผิวและรอบๆ ขอบ จากนั้นความร้อนจากเตาอบจะละลายและประสานทางเคมีกับผงนั้นให้เป็นฟิล์มแข็งที่ต่อเนื่องกัน ไม่มีตัวทำละลายให้ระเหย ไม่มีหยดให้หย่อนคล้อย และความหนาถูกสร้างขึ้นในการผ่านครั้งเดียว
คำแนะนำด้านล่างนี้จะอธิบายเกี่ยวกับเคมีภายในสีฝุ่น ฟิสิกส์ที่ทำให้สีติดทนนาน กระบวนการสามขั้นตอน การเปรียบเทียบสีฝุ่นกับสีของเหลว และอุปกรณ์ที่สายการผลิตทั้งหมดจำเป็นต้องทำทั้งหมดนี้ได้อย่างน่าเชื่อถือ กะแล้วครั้งเล่า
การเคลือบสีฝุ่นไม่ใช่แค่การทาสีโดยเอาของเหลวออกเท่านั้น เป็นสูตรที่สร้างขึ้นสำหรับวิธีการใช้งานที่แตกต่างกัน ก่อนที่จะบดเป็นผง วัสดุนี้จะต้องหลอมละลายด้วยส่วนผสมเชิงฟังก์ชันสี่กลุ่ม:
ส่วนผสมจะถูกอัดรีด ทำให้เย็นลง และบดเป็นอนุภาคละเอียด โดยทั่วไปจะมีการวัดเป็นสิบไมโครเมตร ดังนั้นส่วนผสมจึงไหลเหมือนแป้ง แต่สามารถพ่นผ่านปืนได้เกือบเหมือนของเหลว
สูตรเทอร์โมเซ็ต – โพลีเอสเตอร์, อีพอกซี, อีพอกซี-โพลีเอสเตอร์ไฮบริด, โพลียูรีเทน – เป็นผู้นำในการตกแต่งอุตสาหกรรม ในระหว่างการอบ เรซินและสารรักษาจะทำปฏิกิริยากับโครงข่ายโมเลกุลที่ไม่สามารถละลายได้อีก ความสามารถในการกลับคืนสภาพเดิมได้คือสิ่งที่ทำให้ชิ้นส่วนที่เคลือบด้วยผงมีความทนทานต่อสารเคมี ความร้อน และแรงกระแทก
ผงเทอร์โมพลาสติก – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
ไม่ว่าบูธจะดำเนินการด้วยตนเองหรืออัตโนมัติทั้งหมด และไม่ว่าชิ้นส่วนจะเป็นฉากยึดขนาดเล็กหรือการหล่อน้ำหนัก 2 ตัน งานเคลือบสีฝุ่นทุกชิ้นจะต้องผ่านสามขั้นตอนเดียวกัน ได้แก่ การเตรียมพื้นผิว การลงผงที่มีประจุไฟฟ้า และการบ่มฟิล์ม
ผงเกาะติดโดยการสัมผัสโดยตรงและแรงไฟฟ้าสถิต ดังนั้นสิ่งใดก็ตามที่หลงเหลืออยู่บนโลหะ เช่น น้ำมันสำหรับการตัดเฉือน สนิม ตะกรันในโรงสี ความชื้น จะกลายเป็นชั้นที่อ่อนแอติดอยู่ใต้ผิวเคลือบ การเตรียมตัวที่ไม่ดีมักไม่ค่อยปรากฏที่บูธ มันปรากฏขึ้นหลายเดือนต่อมาเป็นการลอก พุพอง หรือการกัดกร่อนคืบคลานอยู่ใต้ฟิล์มที่ดูสมบูรณ์แบบ
การเตรียมมักจะรวมการขจัดไขมันด้วยอัลคาไลน์หรือการล้างด้วยการแปลงฟอสเฟตเพื่อขจัดน้ำมันด้วยการขัดหรือการยิงเพื่อขจัดสนิมและตะกรันจากการหล่อและการเชื่อม สำหรับการหล่อหนักและเหล็กโครงสร้าง การขัดผิวไม่ใช่ทางเลือก แต่เป็นขั้นตอนที่การตกแต่งทั้งหมดขึ้นอยู่กับ
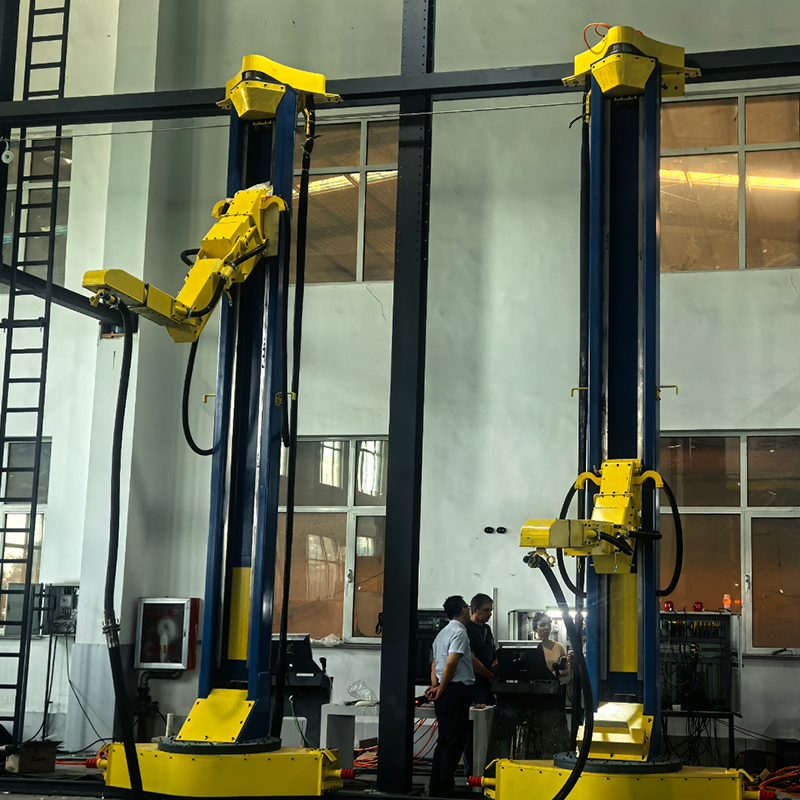 ห้องขัดและเครื่องพ่นทรายอัตโนมัติสำหรับการเตรียมพื้นผิว ก่อนที่จะพ่นสีฝุ่น การหล่อแบบหนักและเหล็กโครงสร้างจำเป็นต้องพ่นทรายเพื่อขจัดสนิม ตะกรัน และสารเคลือบเก่าเพื่อให้ผิวเคลือบสามารถยึดเกาะได้ อุปกรณ์นี้มีการพ่นแบบปิดอัตโนมัติพร้อมการกำจัดฝุ่น ทำให้เป็นขั้นตอนการปรับสภาพที่สำคัญที่ควรค่าแก่การทบทวน ดูผลิตภัณฑ์ →
ภายในบูธ ผงจะถูกดึงมาจากถังฟลูอิไดซ์ไดซ์ ซึ่งเป็นภาชนะที่ช่วยกักเก็บผงให้แขวนลอยอยู่ในอากาศที่มีฟองเบา ๆ เพื่อให้ไหลผ่านท่อได้เหมือนของเหลว และส่งไปยังปืนสเปรย์ ในการตั้งค่าที่พบบ่อยที่สุด การชาร์จแบบโคโรนา ซึ่งเป็นอิเล็กโทรดไฟฟ้าแรงสูงที่ปลายปืน ซึ่งโดยทั่วไปจะทำงานที่ หลายสิบกิโลโวลต์ , ทำให้เกิดไอออนในอากาศโดยรอบและถ่ายโอนประจุลบไปยังอนุภาคขณะที่พวกมันออกจากปืน ส่วนที่ต่อสายดินจะดึงก้อนเมฆที่มีประจุเข้าหาตัวมันเอง และอนุภาคจะกักประจุนั้นไว้นานพอที่จะเกาะติดไว้โดยการจัดการและเคลื่อนย้ายไปยังเตาอบ
เอฟเฟกต์สองประการทำให้วิธีการนี้มีประสิทธิภาพอย่างน่าทึ่ง พันรอบ หมายถึงอนุภาคที่มีประจุจะติดตามสนามไฟฟ้าไปที่ขอบ ด้านข้าง และแม้แต่ด้านหลังของชิ้นส่วน โครงสร้างที่จำกัดตัวเอง หมายความว่าเมื่อชั้นที่มีประจุเพิ่มขึ้น มันก็จะเริ่มต้านทานผงที่เข้ามา และทำให้ฟิล์มมีความหนาสม่ำเสมอกัน – โดยทั่วไป 50 ถึง 100 ไมโครเมตร (2 ถึง 4 มิล) ในการพ่นครั้งเดียว สีที่เป็นของเหลวจะต้องเคลือบหลายชั้นจึงจะเข้ากัน
สองรูปแบบมีความสำคัญในการผลิต ปืน Tribo ชาร์จผงแป้งด้วยการเสียดสีมากกว่าแรงดันไฟฟ้าสูงและเข้าถึงช่องลึกที่สนามโคโรนาต้องดิ้นรน ในขณะที่การจุ่มฟลูอิไดซ์เบดจะสร้างการเคลือบที่หนามากบนชิ้นส่วนต่างๆ เช่น ตัววาล์ว
การสมัครจะใส่เฉพาะผงบนชิ้นส่วนเท่านั้น เตาอบก็ทำเป็นสารเคลือบ ผงเทอร์โมเซ็ตส่วนใหญ่จะแข็งตัวเมื่อโลหะไปถึงโดยประมาณแล้ว 160 ถึง 200 °C (ประมาณ 320 ถึง 390 °F) และคงอุณหภูมินั้นไว้เพื่อ 10 ถึง 20 นาที ด้วยค่าที่แน่นอนที่กำหนดโดยเอกสารข้อมูลของผู้ผลิตผง เมื่อชิ้นส่วนร้อนขึ้น สามสิ่งจะเกิดขึ้นตามลำดับ:
การควบคุมการแข็งตัวจะต้องวัดที่โลหะ ไม่ใช่เฉพาะในอากาศในเตาอบ ฟิล์มที่บ่มน้อยเกินไปจะกลายเป็นชอล์กและหมองคล้ำ และไม่ผ่านการทดสอบทางเคมี อันที่อบมากเกินไปจะมีสีเหลืองและเปราะ สำหรับพื้นผิวที่ไวต่อความร้อน เช่น แผ่นใยไม้อัดความหนาแน่นปานกลาง ผงที่อุณหภูมิต่ำและรักษาด้วยรังสียูวีจะละลายอย่างอ่อนโยนและแข็งตัวภายในไม่กี่วินาทีภายใต้หลอดอัลตราไวโอเลต
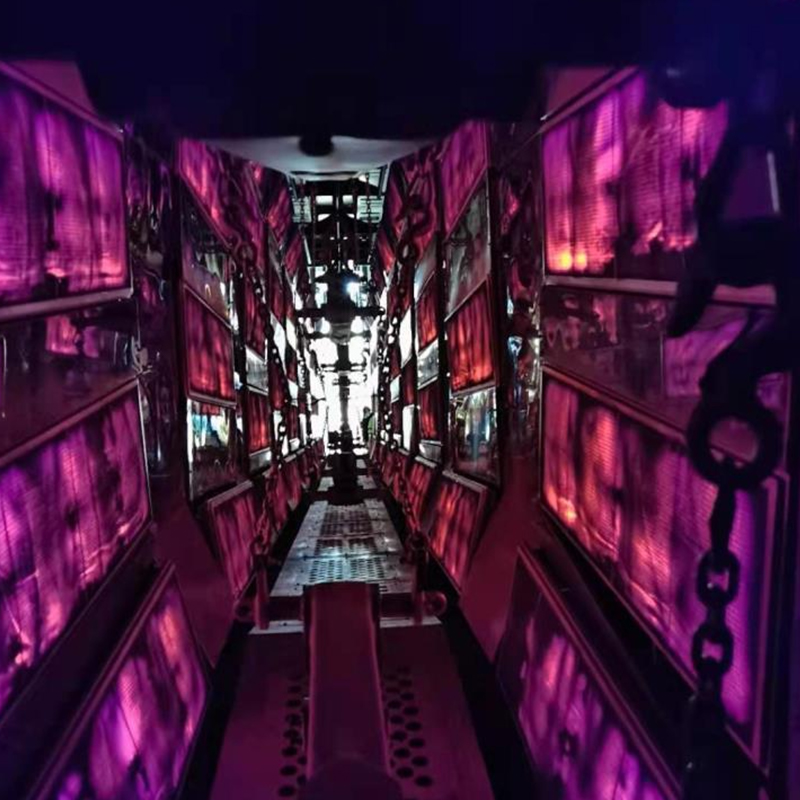 ห้องอบแห้งอุตสาหกรรมสำหรับการบ่มผงและการคายน้ำ คุณภาพการแข็งตัวจะกำหนดว่าฟิล์มเคลือบสีฝุ่นมีความทนทานหรือมีสีชอล์กและเปราะหรือไม่ ห้องอบแห้งนี้มีการหมุนเวียนอากาศร้อนสม่ำเสมอ การควบคุมอุณหภูมิคงที่ที่แม่นยำ และโหมดการทำความร้อนที่ปรับแต่งได้ ช่วยให้ผู้ซื้อได้ชิ้นงานที่แห้งสนิทและสม่ำเสมอ ดูผลิตภัณฑ์ →
กระบวนการทั้งหมดขึ้นอยู่กับกฎทางกายภาพข้อเดียว: ประจุตรงข้ามจะดึงดูดกัน . ในทางปฏิบัติ รายละเอียดสองประการจะตัดสินว่าการจบสกอร์จะออกมาเหมือนกันหรือไม่
ชิ้นส่วนจะต้องต่อสายดินอย่างแท้จริงด้วยตะขอและไม้แขวนเสื้อที่สะอาด สารตกค้างที่เป็นผงอบจะป้องกันตะขอ ทำให้แรงดึงดูดลดลง และสร้างฟิล์มบางๆ เป็นหย่อมๆ พร้อมกับสเปรย์ที่สูญเสียไป ซึ่งเป็นสาเหตุที่ร้านค้าที่มีระเบียบวินัยเลิกจ้างหรือเปลี่ยนตะขอตามกำหนดเวลาที่แน่นอน
มุม ช่อง และช่องที่ลึกจะป้องกันตัวเองจากสนามไฟฟ้า ดังนั้นผงที่มีประจุจึงมีแนวโน้มที่จะหลีกเลี่ยงพื้นที่ที่ต้องการการป้องกันมากที่สุดอย่างแน่นอน นักออกแบบแนวตอบด้วยการวางปืนอย่างระมัดระวัง ปืนอัตโนมัติแบบลูกสูบ ลดแรงดันไฟฟ้าใกล้ช่อง หรือปืนไทรโบในรูปทรงที่ซับซ้อน
สีฝุ่นและของเหลวสามารถดูดีได้ในวันแรก ความแตกต่างจะแสดงในด้านต้นทุน ความสอดคล้อง และความทนทาน:
| ด้าน | เคลือบผง | สีของเหลว |
|---|---|---|
| ผู้ให้บริการ | ผงแห้ง ปราศจากตัวทำละลาย | ตัวทำละลายหรือน้ำ |
| การปล่อยสารอินทรีย์ระเหยง่าย | โดยพื้นฐานแล้วไม่มีเลย | มีความสำคัญสำหรับประเภทตัวทำละลาย |
| พ่นทับ | รวบรวมและนำกลับมาใช้ใหม่ด้วยระบบการกู้คืน | แพ้; ต้องการกรองไอเสีย |
| ฟิล์มต่อการใช้งาน | หนาผ่านครั้งเดียว โดยทั่วไป 50–100 µm | บาง; เคลือบหลายชั้นเพื่อให้งานเท่ากัน |
| การแข็งตัว | การบำบัดด้วยเตาอบ, การเชื่อมขวางทางเคมี | การอบแห้งหรือการอบด้วยอากาศ การระเหยของตัวทำละลาย |
| เหมาะที่สุดสำหรับ | ชิ้นส่วนนำไฟฟ้าที่ทนต่ออุณหภูมิอบ | ใช้งานได้หลากหลาย รวมถึงสินค้าที่ไวต่อความร้อน |
สำหรับโรงงานที่ชั่งน้ำหนักการปฏิบัติตาม VOC ของเสียจากวัสดุ และปริมาณงาน แถวเหล่านั้นมักจะยุติข้อโต้แย้งโดยเลือกใช้ผง
ที่ปริมาณการผลิต การเคลือบสีฝุ่นจะใช้เครื่องจักรเพียงเครื่องเดียวน้อยกว่าห่วงโซ่อุปกรณ์ที่สมดุลซึ่งเคลื่อนที่ด้วยความเร็วสายพานลำเลียง โดยทั่วไปสายอุตสาหกรรมที่สมบูรณ์จะประกอบด้วย:
แต่ละขั้นตอนจะจำกัดขั้นตอนอื่นๆ: เวลาที่อยู่ในเตาอบขึ้นอยู่กับความเร็วของสายพานลำเลียง การไหลเวียนของอากาศในบูธขึ้นอยู่กับการออกแบบการกู้คืน และรูปแบบขอเกี่ยวบนสายพานลำเลียงส่งผลต่อทั้งความสม่ำเสมอของการต่อสายดินและความสม่ำเสมอของฟิล์ม ผู้ซื้อที่มีประสบการณ์จึงเริ่มต้นจากชิ้นส่วน ปริมาณงาน และข้อกำหนดการตกแต่ง จากนั้นจึงดำเนินการย้อนกลับไปยังอุปกรณ์ สำหรับรายละเอียดแยกตามสถานี โปรดดู จริงๆ แล้วสายการผลิตการเคลือบมีอุปกรณ์ใดบ้าง .
 เคลือบผง Line for Metal Workpiece Finishing เนื่องจากช่องระบายอากาศของเตาอบ การไหลเวียนของอากาศในบูธ และการออกแบบสายพานลำเลียงล้วนทำงานร่วมกัน ผู้ซื้อจำนวนมากจึงชอบโซลูชันแบบครบวงจรที่สมบูรณ์ กลุ่มผลิตภัณฑ์เคลือบสีฝุ่นอัตโนมัตินี้ครอบคลุมการใช้งานและการบ่มด้วยการรีไซเคิลผงสูง การปล่อยสาร VOC เป็นศูนย์ และตัวเลือกการปรับแต่งเต็มรูปแบบ ดูผลิตภัณฑ์ →
ชิ้นส่วนที่เป็นสื่อกระแสไฟฟ้าใดๆ ที่ทนต่ออุณหภูมิในการอบถือเป็นตัวเลือก และในโรงงานจริง รายการดังกล่าวมีความยาว:
การหล่อที่มีรูพรุนสมควรได้รับความสนใจเป็นพิเศษ: อากาศและความชื้นที่ติดอยู่จะทำให้เกิดรูพรุนที่มีแก๊สออกมา เว้นแต่ชิ้นส่วนจะถูกอบล่วงหน้าหรือผงมีสารเติมแต่งในการไล่ก๊าซ และน้ำหนักของชิ้นส่วนนั้นต้องการการแขวนและการลำเลียงที่แข็งแกร่ง ของเรา โซลูชันการเคลือบแบบหล่อและแบบถ่วงน้ำหนัก แสดงให้เห็นว่าการพ่น การแขวน การพ่น และการบ่มได้รับการออกแบบทางวิศวกรรมอย่างไรกับชิ้นงานหนักประเภทนี้
ข้อบกพร่องในการตกแต่งส่วนใหญ่จะสืบย้อนไปถึงสาเหตุเฉพาะที่สามารถแก้ไขได้:
การเคลือบสีฝุ่นได้ผลเนื่องจากเป็นการจับคู่หลักการทางกายภาพที่เรียบง่ายกับปฏิกิริยาเคมีที่ควบคุมภายใต้ความร้อน การเตรียมการ การชาร์จ และการบ่มแต่ละครั้งจะต้องถูกต้อง เนื่องจากไม่มีขั้นตอนใดสามารถชดเชยขั้นตอนอื่นได้ การรักษาสมดุลนั้นให้มั่นคง กะแล้วกะเล่าคือสิ่งที่สายการผลิตเคลือบสีฝุ่นที่สร้างขึ้นโดยเฉพาะได้รับการออกแบบทางวิศวกรรมมาให้ทำ และนี่คือสาเหตุที่โรงงานที่ปฏิบัติต่อสายการผลิตเป็นระบบเดียว แทนที่จะเป็นการรวบรวมเครื่องจักร จึงเป็นโรงงานที่ลูกค้าเคลือบสีเสร็จแล้วกลับมาหาอีก

ตู้พ่นสีแบบแมนนวลเป็นสถานีพ่นสีขนาดเล็กและประหยัด ออกแบบมาเพื่อการพ่นสีแบบแมนนวล ติดตั้งระบบกรองละอองสีและระบบไอเสียที่มีประสิทธิภาพ ช่วยให้มั่นใจได้ถึงอากาศที่สะอาดและการผลิตที่เป็นมิตรต่อสิ่งแวดล...
See Details
สายเคลือบสเปรย์ระดับมืออาชีพที่ออกแบบมาสำหรับการผลิตและการบำรุงรักษาเครื่องยนต์ ใช้ได้กับเครื่องยนต์หลายประเภท (เครื่องยนต์เบนซิน เครื่องยนต์ดีเซล เครื่องยนต์รถยนต์ไฟฟ้า) ประเภทหลัก: สายเคลือบสเปรย...
See Details
ตัวกรองหมอกสีแบบแห้งเป็นส่วนประกอบหลักสำหรับการบำบัดหมอกสี ซึ่งส่วนใหญ่ทำจากวัสดุตัวกรองคุณภาพสูง (ใยแก้ว ถ่านกัมมันต์ ผ้าไม่ทอ) มีรูกรองหนาแน่นและสม่ำเสมอ ความสามารถในการดูดซับหมอกสีที่แข็งแกร่ง ก...
See Details
ผ้าฝ้ายกรองอากาศประสิทธิภาพสูงเป็นส่วนประกอบหลักในการฟอกอากาศ ซึ่งส่วนใหญ่ทำจากวัสดุไฟเบอร์คุณภาพสูง มีรูกรองที่ละเอียดและหนาแน่น ความสามารถในการดูดซับสูง ซึมผ่านของอากาศได้ดี และสามารถกรองฝุ่น อนุ...
See Details
อุปกรณ์บำบัดก๊าซเสีย ขับเคลื่อนด้วยไฟฟ้าที่มีกำลังขับคงที่ ส่วนใหญ่ประกอบด้วยเครื่องดูดควัน ตัวกรองการทำให้บริสุทธิ์ พัดลม ระบบควบคุม และอุปกรณ์ระบายก๊าซเสีย ใช้การติดตั้งเหนือศีรษะหรือบนพื้น (ตามค...
See Details
เครื่องกรองฝุ่น ขับเคลื่อนด้วยไฟฟ้าและมีกำลังไฟฟ้าคงที่ ส่วนใหญ่ประกอบด้วยเครื่องดูดควัน ไส้กรอง พัดลม ระบบควบคุม และอุปกรณ์ระบายเถ้า ใช้การติดตั้งเหนือศีรษะหรือบนพื้น (ตามความต้องการในสถานที่) พร้...
See Detailsสร้างระบบการเคลือบอุตสาหกรรมตามความต้องการของคุณ
ส่งข้อมูลชิ้นงาน กำลังการผลิต กระบวนการเคลือบ แผนผังโรงงาน และข้อกำหนดด้านสิ่งแวดล้อมของคุณมาให้เรา Yueze จะช่วยประเมินโครงการของคุณและพัฒนาโซลูชันการเคลือบ การลำเลียง การอบแห้ง และการบำบัดสิ่งแวดล้อมที่เหมาะสม
เมนูหลัก
สินค้า
ติดต่อเรา
ที่อยู่บริษัท:
เลขที่ 12, Park Avenue, สวนอุตสาหกรรม Shanggang, Jianhu, เมือง Yancheng, มณฑลเจียงซู
ส่งข้อความถึงเราตอนนี้!

ติดตามเรา: